이 페이지에서
블로우 성형기란 무엇입니까?
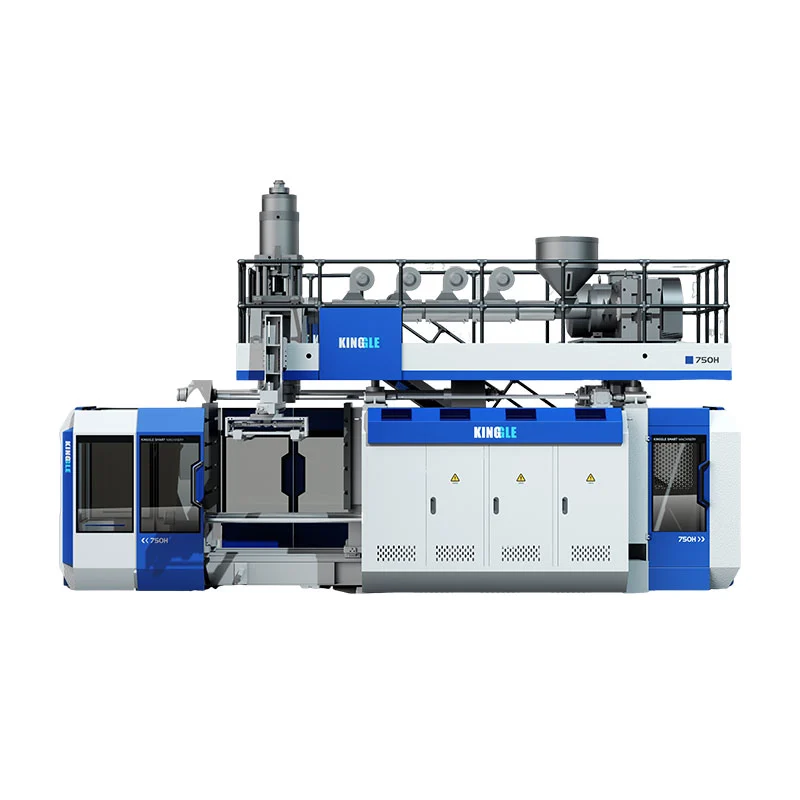
블로우 성형기는 플라스틱 수지를 녹여 부드러운 형태로 만든 후, 그 형태 내부에 압축 공기를 불어 넣어 금형에 밀어내는 방식으로 플라스틱 수지를 속이 빈 부품으로 만듭니다. 플라스틱이 식고 주형이 열리면 병, 캔, 드럼, 탱크 등 속이 빈 제품이 완성됩니다. 귀하가 취급하는 거의 모든 단단한 플라스틱 용기는 이런저런 종류의 블로우 성형 기계에서 시작되었습니다.
부품이 매우 다르기 때문에 범주가 광범위합니다. 100ml 스포이드 병과 220L 화학 드럼은 모두 '블로 성형'되지만 두 기계에 있어서는 아무것도 동일하지 않습니다. 잘 선택한다는 것은 부드러운 모양이 어떻게 형성되는지 두 가지를 이해하는 것을 의미합니다.프로세스 유형), 이를 전달하기 위해 기계가 어떻게 제작되었는지(구조). 우리는 두 가지를 차례로 다루겠습니다.
블로우 성형 작동 원리
대부분의 산업용 컨테이너 뒤에 있는 프로세스인 압출 블로우 성형은 긴밀한 루프로 실행됩니다. 이를 이해하면 이후의 모든 결정(비용, 출력, 품질)이 명확해집니다.
- 녹이고 계량합니다.압출기 스크류는 수지를 녹이고 일정하고 균일한 흐름을 다이 헤드 쪽으로 밀어냅니다.
- 교구를 형성하십시오.용융물은 중공 튜브(패리슨)로 다이 헤드에서 나옵니다. 벽 두께 컨트롤러는 길이를 따라 튜브를 형성하여 부품에 강도가 필요한 곳에 플라스틱이 위치하도록 합니다.
- 집게.몰드는 패리슨 주변에서 닫힙니다. 동기식 클램핑 및 직접 압력 잠금 기능은 압반을 평행하게 유지하므로 부품이 번쩍이지 않습니다.
- 불다.블로우 핀이 공기를 주입하면(많은 부품에 바닥 블로우 시스템 포함) 패리슨이 캐비티에 대해 팽창하여 최종 형태를 갖습니다.
- 시원한.부품이 냉각된 금형에 대해 설정됩니다. 이는 일반적으로 가장 긴 단계이며 압출기가 아니라 사이클 시간을 설정합니다.
- 꺼내서 마무리합니다.금형이 열리고 로봇 팔이 부품을 제거하고 플래시가 다듬어집니다. 자동화된 라인에서는 무인으로 실행됩니다.
이 단계 중 두 단계가 전체 라인의 경제성을 조용히 결정합니다. Parison 프로파일링은 모든 부품이 운반하는 수지의 양을 설정합니다. 냉각은 얼마나 빨리 만들 수 있는지를 설정합니다. 이 두 가지를 올바르게 설정하면 기계의 나머지 부분이 대부분 자체적으로 관리됩니다. 이것이 바로 구매자가 일반적으로 먼저 비교하는 헤드라인 사양보다 더 많은 관심을 받을 자격이 있는 이유입니다.
프로세스별 유형: EBM, IBM, ISBM
블로우 성형기에는 세 가지 핵심 공정 유형이 있습니다. 차이점은 전적으로부드러운 모양이 어떻게 만들어지는지터지기 전에.
| 유형 | 모양이 어떻게 형성되는지 | 다음에 가장 적합 | 대표적인 제품 |
|---|---|---|---|
| 압출(EBM) | 패리슨(Parison)은 튜브로 압출된 후 불어졌습니다. | 손잡이가 있는 대형 속이 빈 부품 | 제리 캔, 드럼, 탱크, 병 |
| 주입 (IBM) | 프리폼 사출 성형 후 블로우 | 소형, 고정밀 용기 | 약병, 화장품 용기 |
| 인젝션 스트레치(ISBM) | 프리폼 주입, 연신 및 블로운 | 투명하고 튼튼한 PET병 | 물과 청량음료 병 |
압출 블로우 성형(EBM)산업용 컨테이너와 우리가 구축하는 프로세스의 핵심입니다. 몸체, 손잡이, 목이 한 번에 형성되기 때문에 EBM은 다른 공정에서는 할 수 없는 핸들링 및 대형 부품을 만듭니다.사출 블로우 성형(IBM)정밀한 프리폼을 먼저 성형하여 작은 병목 정확도가 뛰어나지만 핸들이나 큰 부품이 없습니다.인젝션 스트레치(ISBM)HDPE 산업용 부품과는 다른 제품군인 물병에서 볼 수 있는 선명도와 강도를 위해 PET 프리폼을 늘립니다.
실제로 선택이 모호한 경우는 거의 없습니다. 캔, 드럼, 탱크 또는 취급되거나 큰 용기는 압출 부품입니다. IBM과 ISBM은 소형 정밀병과 투명 PET에 속합니다. 기계를 최종 후보로 선정하기 전에 귀하의 제품이 어떤 제품군에 속하는지 알면 결코 맞지 않을 두 프로세스에 대한 견적을 비교하는 것을 절약할 수 있습니다.
기계 내부: 품질을 결정하는 부품
두 대의 기계는 동일한 헤드라인 용량을 공유하면서도 완전히 다르게 작동할 수 있습니다. 품질은 부품에 달려 있기 때문입니다. 우리 엔지니어들이 가장 중요하게 생각하는 부분은 다음과 같습니다.
| 요소 | 기능 | 왜 중요한가요? |
|---|---|---|
| 압출기와 나사 | 수지를 녹이고 계량합니다. | 24~25 L/D의 50~100mm 나사는 안정적이고 균질한 HDPE 용융물을 제공합니다. 이는 일관된 부품의 기반입니다. |
| 다이 헤드 + 패리슨 컨트롤러 | 패리슨 벽을 형성하고 윤곽을 잡습니다. | MOOG 100포인트 벽 두께 컨트롤러는 수지 비용과 부품 강도에 있어 가장 큰 단일 요소입니다. |
| 클램핑 유닛 | 금형을 닫고 고정합니다. | 이중 풀로드 동기 클램핑 + 오일 실린더 직접 압력 잠금 장치는 높은 톤수에서도 플래튼을 평행하게 유지합니다. |
| 블로우 및 냉각 | 부품을 팽창시키고 설정합니다. | 블로우 핀 + 바닥 블로우가 부품 모양을 형성합니다. 냉각 설계가 실제 사이클 시간을 주도합니다 |
| 운전 및 제어 | 기계에 전원을 공급하고 작동합니다. | 서보 메인 펌프는 에너지를 절감합니다. Mitsubishi PLC + Weinview HMI는 연중무휴 24시간 가동 시간을 보호합니다. |
| 오토메이션 | 테이크아웃, 디플래싱, 검사 | 로봇 암 + 다운스트림 트리밍으로 무인 작동 시 품질을 안정적으로 유지 |
24시간 내내 가동되는 라인에서는 제어 신뢰성이 수율을 보호하는 요소입니다. 이것이 바로 마지막 행의 수입 구성 요소가 보기보다 더 중요한 이유입니다. Mitsubishi PLC, Weinview HMI 및 MOOG 벽 두께 제어는 배지가 아닙니다. 세계 거의 모든 곳에서 서비스가 가능한 입증된 부품이므로 라고스나 리마에서 결함이 발생하더라도 몇 주 동안 라인이 정지되지 않습니다.
구조별 유형 및 모델 범위
압출 내에서 기계는 패리슨이 전달되는 방식과 벽이 구축되는 방식에 따라 그룹화됩니다. 여기서 기계를 부품 크기와 부피에 맞추세요.
- 연속 블로우 성형기.패리슨은 논스톱으로 압출되고 금형 셔틀은 이를 잡기 위해 최대 약 30L의 중소형 부품에 대한 높은 케이던스와 멀티 다이 헤드가 병을 여러 개 실행하는 경우입니다.
- 어큐뮬레이터(어큐뮬레이트) 블로우 성형기.헤드에 녹아 있는 저장고를 빠르게 발사하여 드럼, IBC 탱크, 연료 탱크 및 장벽에 사용되는 대형 패리슨의 처짐을 방지합니다.
- 다층 블로우 성형기.2-6 레이어 다이 헤드는 배리어, 재연마 또는 색상 레이어를 하나의 벽으로 공압출하며 연료 탱크 및 고사양 화학 드럼에 사용됩니다.
- 자동 블로우 성형기.완전 자동화된 위의 모든 작업 — 로봇의 테이크 아웃, 디플래싱 및 무인 연속 실행 검사.
당사의 자체 범위는 100ml ~ 220L 드럼(요청 시 더 큰 드럼)에 걸쳐 있으므로 동일한 공장에서 소형 오일병과 UN 등급 화학 드럼을 취급합니다.
| 용량 | 기계 유형 | 예시 모델 | 드라이 사이클 출력* | 클램핑 |
|---|---|---|---|---|
| 100ml – 2L | 연속, 단일/다중 다이 | 2L 싱글/더블 스테이션 | 최대 1,200/h | 40kN |
| 3 – 15L | 연속, 싱글/더블 | 5L / 15L역 | 450~1,000/시간 | 65~200kN |
| 20 – 60L | 누산기 | KGB70A / 80A /90A | 500~700/시간 | 130~280kN |
| 120 – 160L | 누산기 | KGB100B /110A | 300~320/시간 | 440~760kN |
| 220L 드럼+ | 케미컬 배럴 스페셜 | 250L 스페셜 | 17~20/시간 | 요청 시 |
*드라이 사이클은 이론상의 최대치입니다. 실제 출력은 더 낮습니다. 전체 사양과 작업 수치는제리 캔 기계그리고축적 기계.



우리가 운영하는 재료
기계가 프로세스를 설정합니다. 수지는 속성을 설정합니다. 당사의 압출 기계는 단일 또는 다층 벽에서 아래 산업군을 운영합니다.
| 재료 | 사용되는 이유 | 일반적인 부품 |
|---|---|---|
| HDPE | 견고함, 내화학성, 저렴한 비용 | 제리 캔, 병, 탱크 |
| HMW-HDPE | 높은 충격 및 응력 균열 저항성 | 화학 드럼, 연료 탱크 |
| PP | 내열성, 선명도 옵션 | 얇은 벽 및 핫필 용기 |
| PVC/PA | 장벽 및 특수 속성 | 특수 병, 차단층 |
블로우 성형 기계가 만드는 것
금형을 변경하면 하나의 기계 제품군이 여러 산업에 서비스를 제공합니다. 다음은 우리가 가장 많이 사용하는 응용 분야입니다.
| 산업 | 제품 |
|---|---|
| 포장 | 기름 및 세제 병, 제리 캔, 화학 드럼, IBC 탱크 |
| 자동차 | 연료 탱크, 공기 덕트, 스포일러 |
| 도로 행정 | 교통 장벽, 콘, 격리 교각 |
| 떠 있는 | 부표, 수레, 폰툰 |
| 물류 및 기타 | 팔레트, 도구 상자, 테이블과 의자, 장난감 |
생산량과 비용: 중요한 숫자
두 가지 계산을 통해 기계가 귀하의 비즈니스에 적합한지 여부가 결정되며, 둘 다 구입하기 전에 쉽게 실행할 수 있습니다.
예 — 7.2초 주기의 5L 캔, 단일 헤드:
(3600 ¼ 7.2) × 0.8 =400캔/시간· 2교대 ≒6,400/일
수지 = 부품 중량 × 수지 가격 → 예: 0.20kg × $1.30 =$0.26
에너지 = 기계 kW × $/kWh ¼ 부품/h → 예: 15 × 0.12 ¼ 400 =$0.0045
수지는 부품당 비용 면에서 에너지와 노동력을 왜소하게 만듭니다. 이 단 하나의 사실이 정확한 벽 두께 제어의 전체 사례입니다. 백만 단위로 배송되는 부품에서 수지의 5%를 트리밍하면 어떤 전기 요금보다 훨씬 더 많은 비용을 절약할 수 있습니다. 그리고 이것이 벽 제어가 약한 저렴한 기계가 일반적으로 비싼 기계로 판명되는 이유입니다.
귀하의 선택을 돕는 방법
바이어가 문의를 하면 기계가 아닌 부품을 통해 작업을 진행합니다. 다음 사항에 답하면 일반적으로 올바른 구성이 명확해집니다.
- 가장 큰 부분과 모양.크기와 핸들 유무는 압출과 주입, 연속과 어큐뮬레이터를 결정합니다.
- 수지 및 벽 사양.배리어 또는 재연마 층에는 다층 헤드가 필요합니다. UN 등급 드럼에는 강력한 벽 두께 제어가 필요합니다.
- 일일 출력.단일 스테이션과 이중 스테이션을 선택하기 전에 2교대 시간에 대한 출력 계산을 실행하십시오.
- 인증.낙하 테스트 또는 UN 요구 사항은 도구 및 검증을 변경합니다.
- 독립형 또는 턴키.스케일링 라인은 중앙 공급, 물 및 분쇄가 함께 공급되는 이점을 얻습니다.
품질, 테스트 및 우리가 보는 것
일관성은 블로우 성형의 전체 게임이며, 20년 동안 동일한 기계를 제작한 결과가 나타나는 부분입니다. 우리가 보고 시청하는 몇 가지 활동은 다음과 같습니다.
- 벽 두께 균일성.모든 부품이 최소한의 수지로 낙하 테스트 사양을 충족하도록 단계별로 프로파일링되었으며 배송 전에 확인되었습니다.
- 낙하 테스트 및 UN 검증.화학 드럼 툴링은 바닥에서 떨어지기 전에 3미터 낙하 테스트와 UN 인증을 통과했습니다.
- 일반적으로 출력 감소가 시작되는 곳입니다.느린 주기는 압출기보다 저장 행정이나 냉각에 더 자주 추적됩니다. 이것이 마지막이 아니라 가장 먼저 살펴봐야 하는 부분입니다. (자세한 내용은재료 저장 속도가 느려지는 원인.)
기계 가격을 결정짓는 요소
사양에 따라 비용이 달라지기 때문에 "블로우 성형기"에 대한 단일 정가는 없습니다. 주요 동인:
- 부품 크기 및 조임력.더 큰 부품에는 더 무거운 프레임과 훨씬 더 높은 톤수가 필요합니다. 이는 가장 큰 비용 요인입니다.
- 다이 헤드 수.트윈/멀티다이로 생산량과 가격이 배가됩니다.
- 단일 대 다층.다층 헤드는 기능과 비용을 추가합니다.
- 자동화 및 제어.로봇 테이크아웃, 디플래싱 및 프리미엄 제어 기능은 가격을 높이지만 운영 비용은 낮춥니다.
- 턴키 시스템.중앙 공급, 물 및 분쇄는 견적에 추가되지만 낭비와 노동력을 줄입니다.
제조업체로부터 구매
기계는 10년 간의 관계이므로 그 뒤에 누가 서 있는지가 사양만큼 중요합니다. 공장으로서 우리는 모든 기계를 다음과 같이 지원합니다.
- 보증.주요 구성 요소의 보증 기간은 1~2년입니다. 마모된 부품은 첫 1년 이내에 무료로 교체됩니다.
- 설치 및 교육.당사의 엔지니어들은 귀하의 공장을 방문하여 작업자를 설치, 시운전 및 교육합니다.
- 원격 지원.온보드 경보 시스템을 통해 원격으로 문제를 진단하고 해결할 수 있습니다.
- 맞춤형 솔루션.부품, 수지 및 출력에 맞게 조정된 도면 및 구성에 맞게 성형합니다.
부품을 알려주시면 기계 사양을 알려드리겠습니다.
제품, 사이즈, 수지, 일일 생산량을 보내주세요. 실제 사이클 수치를 통해 올바른 유형, 구성 및 조임력을 추천해 드립니다.
견적 받기 WhatsApp에서 채팅자주 묻는 질문
블로우 성형기란 무엇입니까?
수지를 녹여 부드러운 형태로 만든 후 금형 내부의 공기로 팽창시켜 속이 빈 플라스틱 제품을 만드는 방식으로 병, 캔, 드럼, 탱크, 연료 탱크 등에 사용됩니다.
블로우 성형기의 종류는 무엇입니까?
공정별: 압출(EBM), 사출(IBM) 및 사출 연신(ISBM). 구조별 : 연속, 누산기 및 다층. 작동 기준: 자동. 압출은 산업용 HDPE 용기에 가장 일반적입니다.
블로우 성형기의 가격은 얼마입니까?
가격은 부품 크기와 조임력, 다이 헤드 수, 단일 레이어와 다층 레이어, 자동화에 따라 결정됩니다. 소형 단일 스테이션 기계는 대형 어큐뮬레이터 드럼 라인보다 비용이 훨씬 저렴합니다. 정확한 견적을 위해 부품과 출력을 공유하세요.
올바른 것을 어떻게 선택합니까?
가장 큰 크기, 손잡이 여부, 수지, 벽 사양, 인증, 일일 생산량 등 부품부터 시작하세요. 처리된 부품과 대형 부품은 압출을 사용합니다(중소형의 경우 연속, 대형의 경우 어큐뮬레이터). 정확한 작은 병은 주입을 사용합니다. 투명한 PET 병은 사출 스트레치를 사용합니다.
어떤 재료를 실행할 수 있습니까?
압출 기계는 단일 또는 다층 벽에서 PE(HDPE 및 HMW-HDPE), PP, PVC 및 PA를 실행합니다. 사출 스트레치 기계는 투명한 병에 PET를 사용합니다.
출력은 어떻게 측정되나요?
사양 시트에는 건식 사이클(이론적) 출력이 표시됩니다. 실제 출력은 건식 사이클 × 약 0.75–0.85입니다. 냉각 시간과 부품 무게로 인해 실제 사이클이 길어지기 때문입니다.