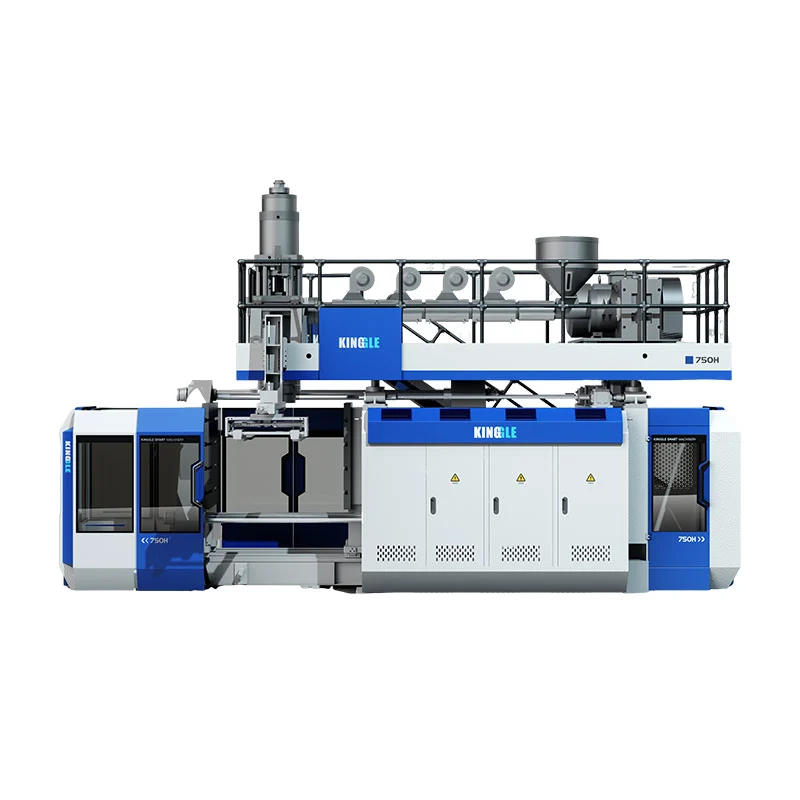
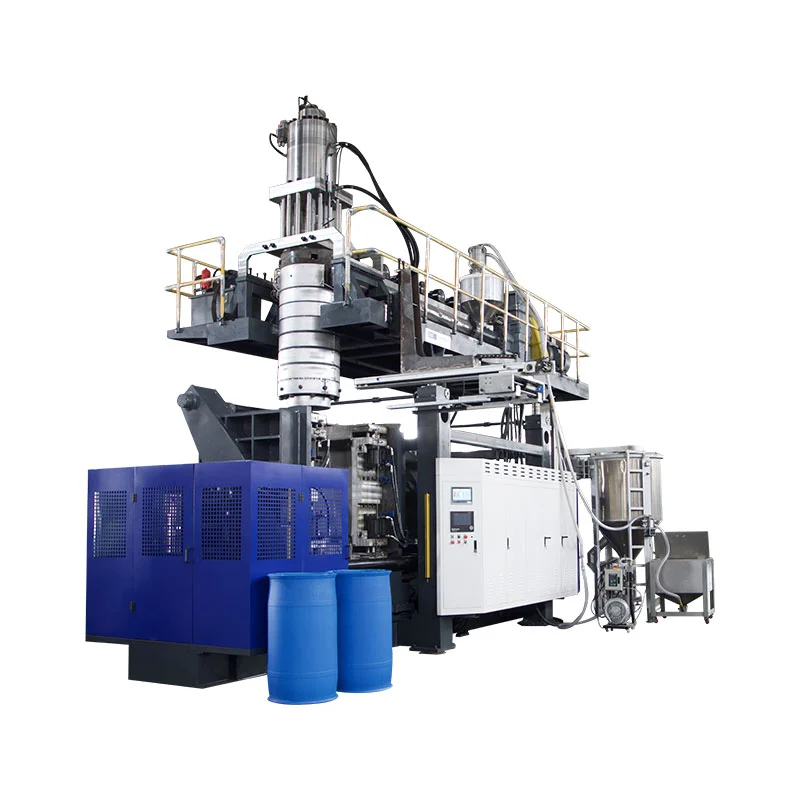
Parison 프로그래밍은 압출 중에 다이 간격을 변경하여 재료가 완성된 부품에 필요한 위치에 배치되도록 합니다. 좋은 프로필은 전체 컨테이너를 더 무겁게 만들지 않으면서 모서리, 손잡이, 어깨 및 핀치오프 영역을 보호합니다.

패리슨 프로그래밍이 실제로 제어하는 것
압출 블로우 성형에서 용융된 플라스틱은 패리슨(parison)이라고 불리는 튜브 형태로 다이에서 나옵니다. 중력, 용융 강도, 다이 팽창, 신축성 및 금형 형상은 튜브가 부품이 되는 방식에 영향을 미칩니다. 부품에 숄더, 모서리, 핸들 또는 딥 드로우가 있는 경우 균일한 다이 간격으로 인해 균일하게 마감된 벽이 거의 생성되지 않습니다.
컨트롤러는 툴링을 이동하여 선택한 섹션을 더 두껍게 또는 더 얇게 만듭니다. 목표는 재료 분포를 제어하는 것입니다. 즉, 많이 늘어나거나 하중이 많이 걸리는 영역에 충분한 재료를 사용하고 쉽게 형성되는 섹션에서는 불필요한 무게를 줄입니다.
| 프로필 작업 | 프로세스 효과 | 확인해야 할 사항 |
|---|---|---|
| 선택한 지점에서 개구부 증가 | 패리슨의 해당 부분에 재료를 추가합니다. | 얇은 모서리, 손잡이 뿌리, 어깨, 바닥 및 핀치오프 영역 |
| 선택한 지점에서 개구부 감소 | 해당 부분의 재료를 줄입니다. | 무거운 직선 벽, 서냉 구역 및 과도한 부품 중량 |
| 프로필 이동 | 패리슨을 따라 두꺼운 영역과 얇은 영역을 이동합니다. | 프로그래밍된 영역이 의도한 부품 기능과 일치하는지 여부 |
| 전체 프로필 무게 조정 | 전체 프로필을 변경합니다. | 평균뿐만 아니라 총 무게와 최소 벽 |
유용한 생산 기록은 금형 번호, 수지 등급, 색상 또는 재연삭 조건, 온도 레시피, 샷 크기, 냉각 시간 및 승인된 부품 측정값과 함께 프로필 파일을 유지합니다.
연속 및 누산기 시스템은 서로 다른 참조를 사용합니다.
에연속 블로우 성형기, 패리슨은 지속적으로 형성됩니다. 프로필은 일반적으로 시간 또는 패리슨 길이에 동기화됩니다. 출력의 변화로 인해 프로그래밍된 지점이 부품을 따라 이동할 수 있으므로 압출 안정성이 중요합니다.
에어큐뮬레이터 블로우 성형기, 용융물은 저장되어 다이를 통해 밀려납니다. 프로필은 어큐뮬레이터 위치에 연결될 수 있습니다. 샷 크기, 충전 일관성 및 변환기 보정은 벽 두께 문제의 일부가 됩니다.

공식MOOG DigiPack III 매뉴얼어큐뮬레이터 및 연속 압출 애플리케이션을 모두 문서화합니다. 이는 모든 Kinggle 시스템이 동일한 컨트롤러를 사용한다는 의미는 아닙니다. 프로젝트 견적에서 컨트롤러 모델, 프로파일 용량, 액추에이터 및 툴링을 확인하십시오.
제어된 설정 순서
- 올바른 레시피를 확인하세요.금형, 재료, 금형 및 제품 개정을 일치시킵니다.
- 용융물을 안정화시킵니다.실제 온도가 안정되도록 두고 일관된 공급 및 압출을 확인합니다.
- 툴링 제로와 스팬을 확인하십시오.움직임의 고착, 누출 또는 정렬 불량을 검사하십시오.
- 패리슨 길이와 샷 크기를 설정합니다.패리슨은 금형 폐쇄 시 올바른 위치에 도달해야 합니다.
- 간단한 프로필로 시작하세요.광범위한 변화는 많은 급격한 수정보다 진단하기가 더 쉽습니다.
- 여러 개의 안정적인 사이클을 성형합니다.주요 프로세스 변경 후 첫 번째 부분을 판단하지 마십시오.
- 고정된 위치를 측정합니다.최소 벽, 부품 중량, 외관 및 기능적 결과를 기록합니다.
- 한 번에 한 영역씩 변경하세요.반복 가능한 개선 후에만 새 개정판을 저장하십시오.
증상별 벽 두께 문제 해결
| 징후 | 검사 | 다음 단계 |
|---|---|---|
| 얇은 바닥이나 어깨 | 프로필 위치, 패리슨 새그, 스트레치 및 블로우 타이밍 | 전체 중량을 추가하기 전에 정렬을 확인하세요. |
| 한쪽이 지속적으로 얇아짐 | 다이 센터링, 금형 정렬, 냉각 및 패리슨 접촉 | 비대칭적인 신체적 원인을 바로잡아라 |
| 두께가 주기적으로 이동합니다. | 용융 온도, 생산량, 샷 크기, 피드백 및 유압 안정성 | 포인트를 편집하기 전에 프로세스를 안정화하세요. |
| 벽은 두껍지만 핀치오프는 약함 | 재료 위치, 핀치오프 설계 및 패리슨 위치 | 전체 중량을 올리는 대신 재료를 핀치 존으로 이동시키세요. |
| 분포는 좋지만 무게가 초과됨 | 전체적인 규모와 불필요하게 무거운 부분 | 최소 벽 위치를 보호하면서 측정 단계를 줄입니다. |
| 명령은 변경되지만 일부는 변경되지 않습니다. | 액추에이터, 밸브, 배선, 교정 또는 제한 | 명령과 피드백을 비교한 후 유지 관리팀으로 에스컬레이션 |
공장 관점: 반복성은 하나의 완벽한 샘플보다 더 중요합니다.
프로파일은 웜 리스타트, 자재 로트 변경, 교대 변경 및 예상되는 냉각수 조건 범위와 같은 일반적인 변화를 견뎌야 하는 경우에만 생산 준비가 완료됩니다. 하나의 좋은 용기는 기계가 부품을 만들 수 있다는 것을 증명합니다. 안정적인 실행은 프로세스를 관리할 수 있음을 증명합니다.
승인하기 전에 측정 위치, 샘플 수량, 기능 테스트 및 승인된 레시피 개정에 동의하십시오. 훈련된 운영자에게 제어된 조정을 수행하고 되돌릴 수 있는 문서화된 경로를 제공하는 동시에 기준 파일을 보호합니다.
알람, 위치 불일치 또는 순서 변경과 함께 프로필 불안정성이 나타나면HMI 및 알람 가이드. 여전히 장비를 정의하는 구매자는 Kinggle's에서 시작할 수 있습니다.기계 선택 가이드.
자주 묻는 질문
패리슨 프로그래밍이란 무엇입니까?
패리슨 프로그래밍은 압출 중 다이 갭 개구부를 변경하여 패리슨의 각 섹션에 서로 다른 양의 재료가 공급되도록 합니다.
패리슨 프로그래밍이 모든 얇은 벽 문제를 해결할 수 있습니까?
아니요. 다이 정렬 불량, 불안정한 압출, 손상된 툴링, 냉각 불량, 잘못된 금형 설계 또는 오작동하는 액추에이터를 안정적으로 수정할 수 없습니다.
개별 포인트를 먼저 변경해야 하나요, 아니면 전체 가중치를 먼저 변경해야 하나요?
전체 부품이 지속적으로 가볍거나 무거운 경우에만 전체 중량을 사용하십시오. 측정 결과 특정 영역에서 반복 가능한 문제가 나타날 경우 로컬 포인트 변경을 사용합니다.
프로파일이 부품에서 움직이는 이유는 무엇입니까?
일반적인 원인으로는 압출 속도, 패리슨 길이, 어큐뮬레이터 샷 일관성, 재료 온도, 시작 지연 또는 센서 교정의 변화가 있습니다.
기계에는 몇 개의 프로파일 포인트가 필요합니까?
필요한 수는 부품 형상 및 컨트롤러 구성에 따라 다릅니다. 더 많은 포인트는 불안정한 프로세스를 보상하지 않습니다.